


Изготовление блоков цилиндров на заказ: технологии и сроки – Заводы
2026-09-12
- Критерии качества и технологические вызовы при заказе блоков цилиндров
- Технологический цикл: от литья до финишной обработки
- Сроки производства и логистика: реалии поставок в РФ и СНГ
- Контроль качества и соответствие стандартам (ГОСТ, ISO, EAC)
- Экономическая эффективность и риски при выборе поставщика
- Заключение: стратегия надежного снабжения
Критерии качества и технологические вызовы при заказе блоков цилиндров
Главное за 30 секунд:
- Материал решает всё: Для современных двигателей (K4M, G4ED) критичен выбор высокопрочного чугуна с шаровидным графитом или алюминиевых сплавов с силикатным покрытием; отклонение химсостава более чем на 0.5% ведет к браку.
- Точность обработки — залог ресурса: Допуск на плоскостность привалочной поверхности не должен превышать 0.03 мм на 100 мм длины; нарушение этого параметра вызывает прорыв газов и перегрев.
- Логистика и сертификация: Поставки в РФ требуют строгого соответствия ТР ТС 010/2011 и наличия EAC-маркировки; оптимизация цепочки поставок через проверенных производителей, таких как ООО Вэньчжоу Синьтао, сокращает сроки доставки до 25-35 дней.
Производство блоков цилиндров на заказ — это не просто литейный процесс, а комплекс инженерных решений, определяющих жизненный цикл всего двигателя внутреннего сгорания (ДВС). В условиях современного рынка автозапчастей, где требования к экологичности и топливной эффективности растут экспоненциально, закупщики и главные инженеры сталкиваются с дилеммой: как обеспечить баланс между стоимостью изготовления и безотказностью детали. Блок цилиндров является несущей основой двигателя, воспринимающей тепловые и механические нагрузки от движения поршней, вращения коленчатого вала и давления газов.
Наш опыт показывает, что большинство рекламаций связано не с материалом сам по себе, а с нарушением технологии механообработки пост-литья. Например, остаточные напряжения в металле, не снятые правильной термической обработкой, приводят к микроскопической деформации геометрии цилиндров уже после первых 5000 км пробега. Это особенно актуально для двигателей семейства Renault-Nissan (K7M, K4M) и Hyundai-Kia (G4JS, G4ED), где посадочные места под гильзы или сами цилиндры имеют тонкие стенки и сложную систему охлаждения.
При выборе подрядчика на изготовление блоков цилиндров необходимо оценивать не только цену за единицу продукции, но и наличие собственной лаборатории спектрального анализа, а также парка станков с ЧПУ, способных обеспечить точность позиционирования отверстий под шпильки ГБЦ в пределах ±0.05 мм. Игнорирование этих параметров ведет к нарушению герметичности соединения «блок-головка», что является одной из самых частых причин капитального ремонта.
Выбор материала: чугун против алюминия
Фундаментальным этапом является определение сплава. Для двигателей серии K7J/K7M традиционно используется серый чугун (СЧ20-СЧ25 по ГОСТ 1412-85 или его международные аналоги GG20-GG25). Ключевой параметр здесь — структура графита. Пластинчатый графит обеспечивает отличные антифрикционные свойства и демпфирование вибраций, но снижает прочность на разрыв. В нашей практике был зафиксирован случай обрушения давления масла на 15% в партии блоков из-за использования чугуна с крупнопластинчатым графитом, который создавал микроканалы утечки в стенках рубашки охлаждения.
Для более современных агрегатов, таких как G4GC или G4ED, все чаще применяются алюминиевые сплавы (АК12, AlSi9Cu3). Алюминий легче и лучше отводит тепло, но требует нанесения износостойкого покрытия стенок цилиндров (никасил, алюсил) или установки чугунных гильз. Производство таких блоков на заказ требует ювелирной точности литья под давлением или по выплавляемым моделям, чтобы избежать раковин и пористости в зоне межцилиндровых перегородок.
Инженерная рекомендация: При заказе партии всегда требуйте протокол спектрального анализа каждой плавки. Для чугуна критично содержание хрома и никеля, повышающих жаропрочность, а для алюминия — контроль содержания железа, превышение которого делает сплав хрупким.
Технологический цикл: от литья до финишной обработки
Процесс изготовления блока цилиндров можно разделить на три критических этапа, каждый из которых влияет на итоговую стоимость и качество. Понимание этих этапов позволяет закупщику грамотно формировать техническое задание (ТЗ) и избегать скрытых затрат.
1. Литейное производство и формовка
Современные заводы используют два основных метода: литье в песчано-глинистые формы (для крупных серий чугуна) и литье по выплавляемым моделям (для сложных алюминиевых блоков). Второй метод обеспечивает высокую чистоту поверхности и точность геометрии литниковой системы, что снижает объем последующей механообработки. Однако он дороже и требует больше времени на подготовку восковых моделей.
Важным аспектом является система охлаждения формы. Неравномерное охлаждение приводит к возникновению внутренних напряжений. Чтобы минимизировать этот риск, перед механической обработкой блоки должны проходить процедуру старения (естественного или искусственного). Искусственное старение в термопечах при температуре 500-550°C в течение 4-6 часов позволяет снять до 90% остаточных напряжений. Пропуск этого этапа — частая ошибка недобросовестных производителей, экономящих на энергозатратах.
2. Термическая обработка и упрочнение
После литья и старения следует этап термического упрочнения. Для чугунных блоков часто применяется поверхностная закалка токами высокой частоты (ТВЧ) зеркал цилиндров, если они выполнены без гильз. Это повышает твердость поверхности до 45-50 HRC, обеспечивая ресурс свыше 200 000 км. Для алюминиевых блоков ключевым является процесс анодирования или напыления композиционных материалов на стенки цилиндров.
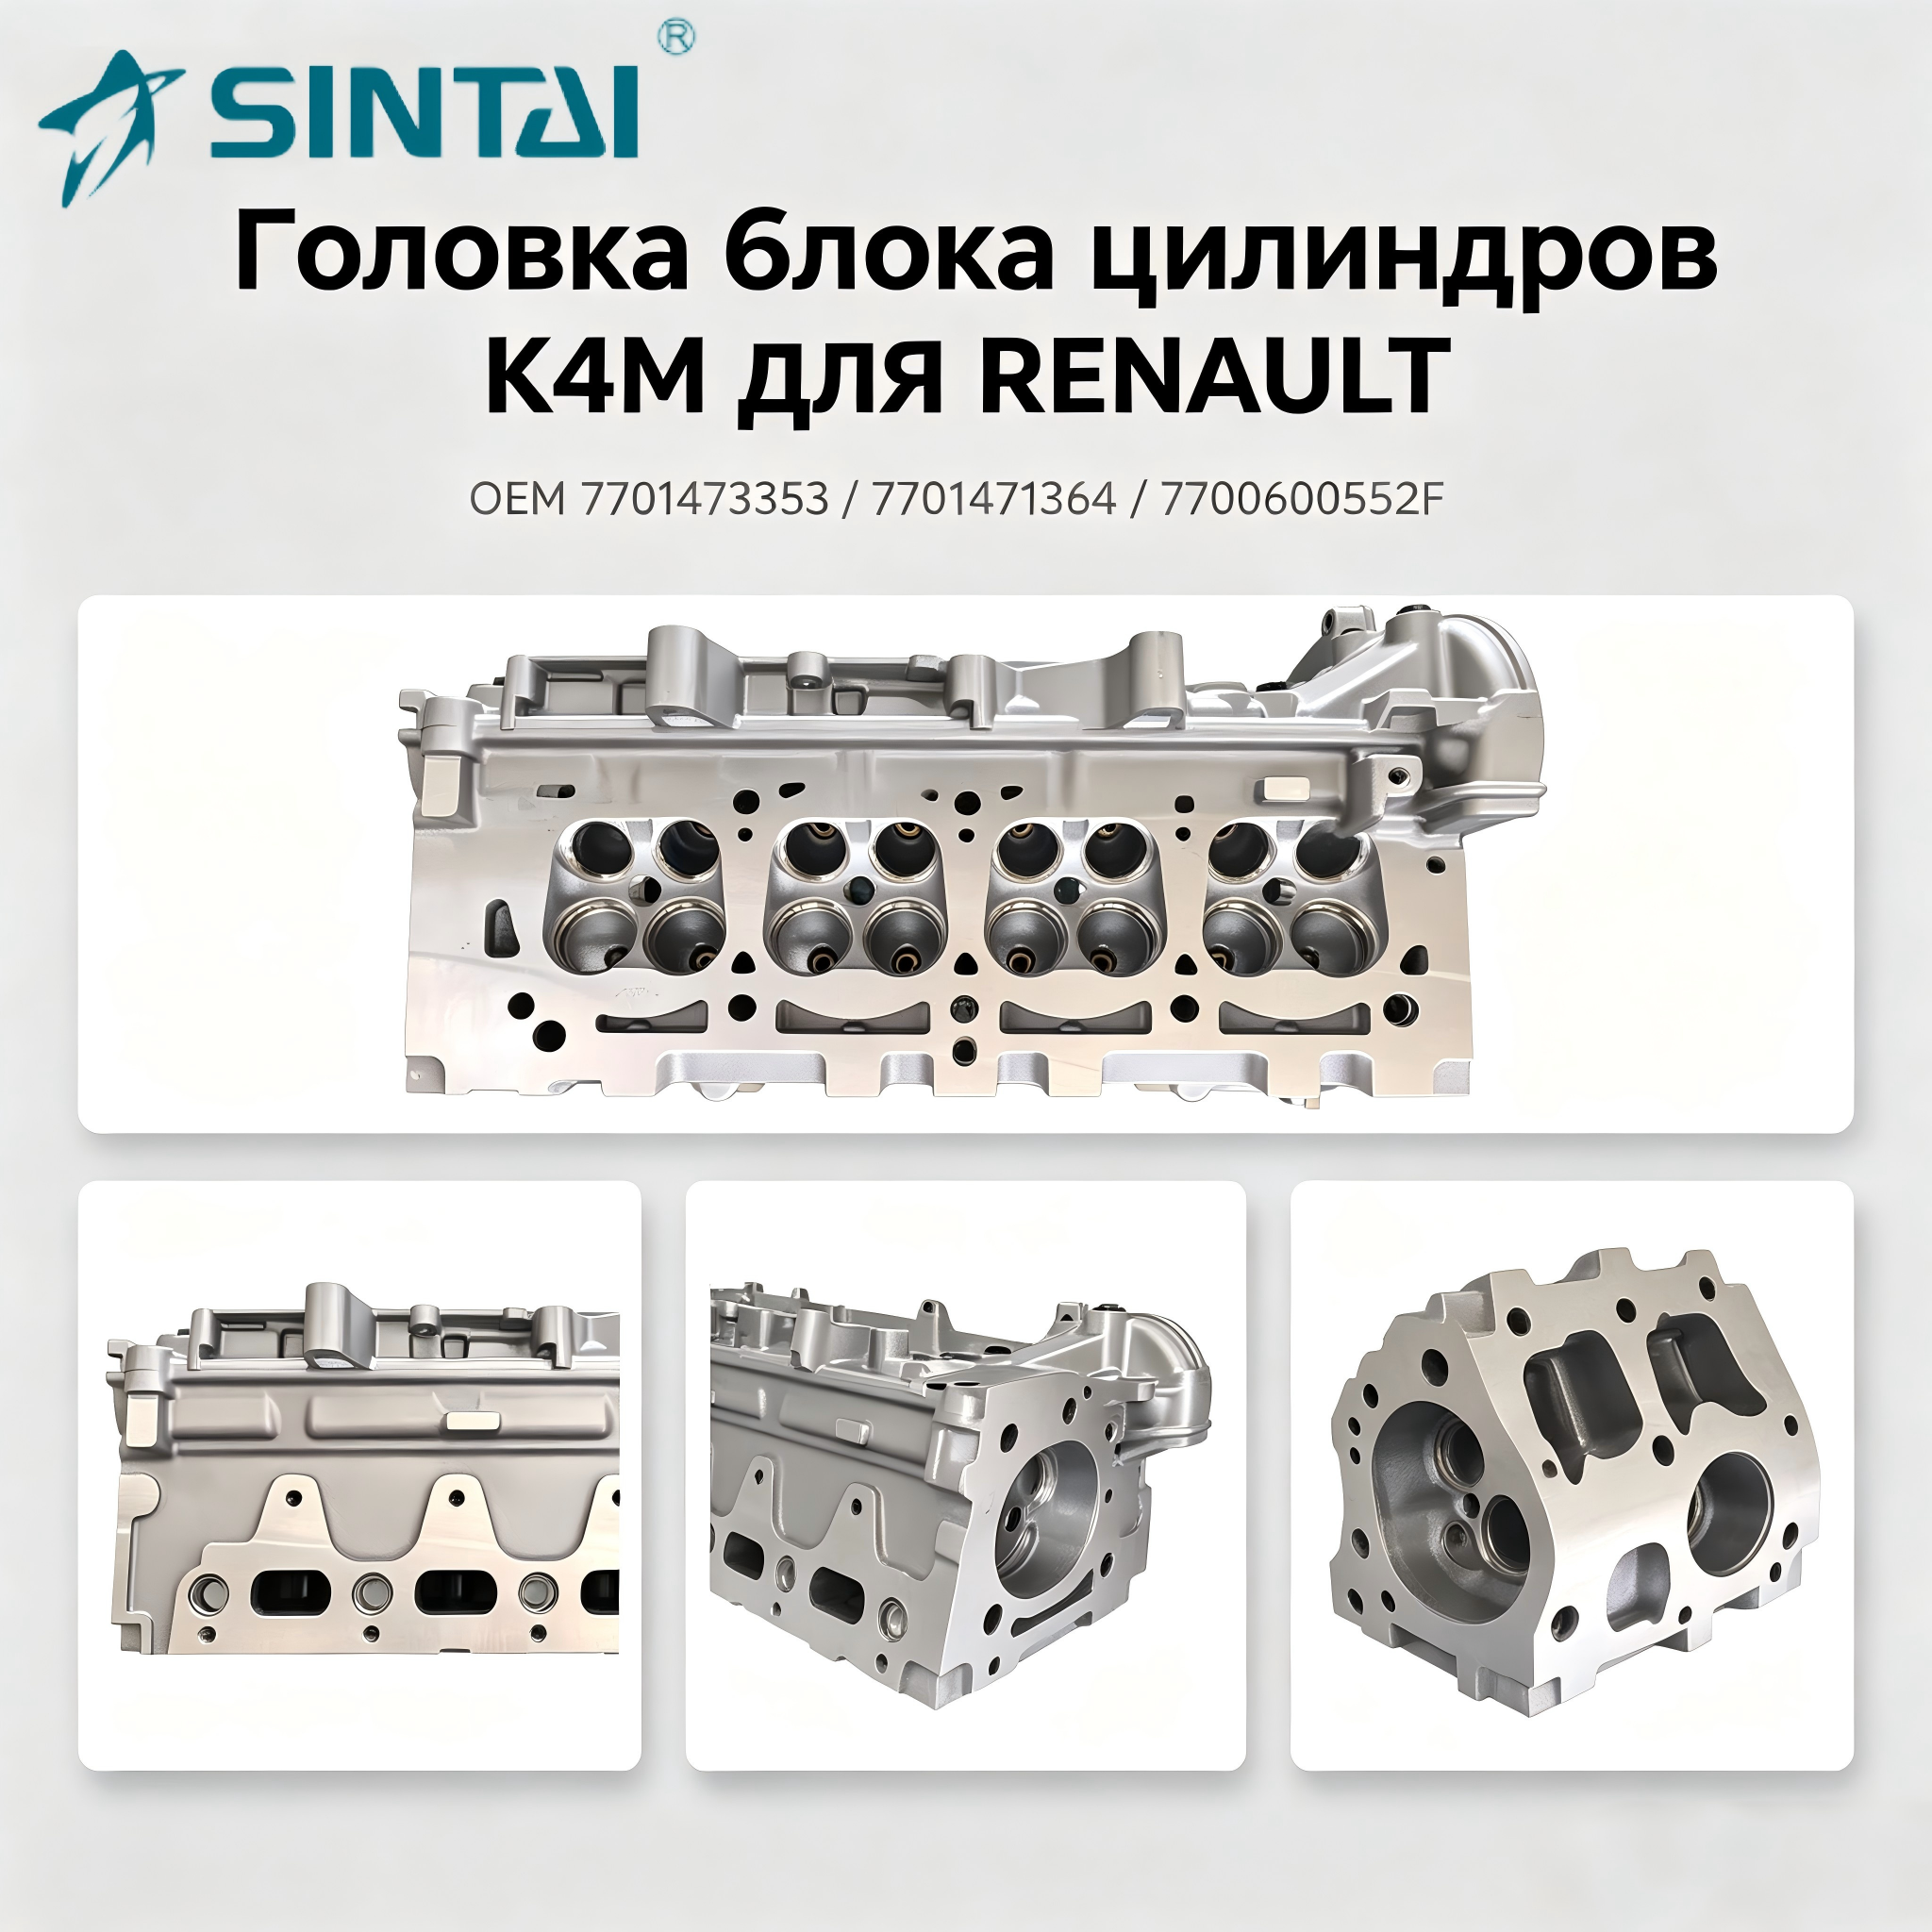
Компания ООО Вэньчжоу Синьтао Детали для мототехники уделяет особое внимание контролю качества на этом этапе. В их ассортименте представлены не только готовые блоки, но и компоненты для капитального ремонта, такие как ремонтные комплекты прокладок и клапанные группы для двигателей K4M и K7M. Такой интегрированный подход позволяет гарантировать, что геометрия нового блока будет идеально согласована с сопрягаемыми деталями, такими как коленчатые валы и шатуны, которые также поставляются компанией.
3. Механическая обработка на станках с ЧПУ
Это самый дорогостоящий и ответственный этап. Он включает:
- Фрезеровку привалочных поверхностей (под головку блока, под поддон картера, под крышки распределительного вала).
- Расточку цилиндров (или хонингование гильз).
- Сверление и нарезку резьбы крепежных отверстий.
- Обработку посадочных мест под подшипники коленвала.
Ключевой показатель качества здесь — взаимное расположение осей. Перекос оси цилиндра относительно оси коленчатого вала даже на 0.1 мм приводит к одностороннему износу поршня и задирам. Современные обрабатывающие центры позволяют достичь точности позиционирования 0.01-0.02 мм. Хонингование цилиндров создает микрорельеф («сетку»), необходимый для удержания масляной пленки. Угол пересечения рисок хона обычно составляет 45-60 градусов. Нарушение этого угла снижает эффективность смазки и увеличивает расход масла.
Инженерная рекомендация: Требуйте предоставления карты хонингования и шероховатости поверхности (Ra 0.4-0.8 мкм для стенок цилиндров). Визуальный осмотр должен показывать равномерную, без разрывов, сетку хона по всей глубине цилиндра.
Сроки производства и логистика: реалии поставок в РФ и СНГ
Вопрос сроков (сроки) является одним из самых болезненных для B2B-закупщиков. Традиционно производство партии блоков цилиндров на заказ занимает от 45 до 90 дней, в зависимости от сложности литья и объема партии. Однако оптимизация цепочек поставок позволяет существенно сократить эти временные рамки.
Стандартный график выглядит следующим образом:
- Подготовка оснастки и моделей (10-15 дней): Изготовление или адаптация литейных форм. Если используются существующие формы производителя, этот этап сокращается до 2-3 дней на проверку состояния.
- Литье и термическая обработка (15-20 дней): Включая время на остывание, очистку от пригара и старение.
- Механическая обработка и контроль (10-15 дней): Работа на станках с ЧПУ, мойка, дефектоскопия.
- Упаковка и таможенное оформление (5-7 дней): Подготовка экспортной документации, маркировка EAC.
Компании, работающие на рынке России и стран СНГ, такие как упомянутая выше ООО Вэньчжоу Синьтао, предлагают оптимизированные логистические решения. Благодаря налаженным каналам поставок и наличию складских запасов популярных позиций (например, блоков для G15, G4JS), срок поставки может быть сокращен до 25-35 дней для стандартных заказов. Это достигается за счет предварительного формирования буферных запасов полуфабрикатов и использования прямых железнодорожных или мультимодальных маршрутов.
Важно учитывать сезонность и праздничные периоды в стране производства, которые могут замедлить отгрузку. Планирование заказа должно осуществляться с запасом в 2 недели сверх нормативного срока. Также нельзя игнорировать фактор таможенной очистки: наличие правильно оформленного сертификата соответствия ТР ТС 010/2011 «О безопасности машин и оборудования» является обязательным условием для легальной реализации запчастей на территории ЕАЭС.
Контроль качества и соответствие стандартам (ГОСТ, ISO, EAC)
Доверие к поставщику строится на прозрачности системы контроля качества. Изготовление блоков цилиндров на заказ должно сопровождаться многоступенчатой проверкой. Мы выделяем четыре критических точки контроля:
| Этап контроля | Метод проверки | Контролируемый параметр | Допустимое отклонение |
|---|---|---|---|
| Входной контроль сырья | Спектральный анализ | Химический состав сплава (C, Si, Mn, Cr) | ±0.1% от номинала |
| После литья | Ультразвуковая дефектоскопия / Рентген | Внутренние раковины, трещины, пористость | Отсутствие дефектов > 2 мм |
| Механообработка | Координатно-измерительная машина (КИМ) | Геометрия цилиндров, соосность постелей | ≤ 0.03 мм |
| Финальный контроль | Гидравлические испытания (опрессовка) | Герметичность рубашки охлаждения и масляных каналов | Нет падения давления при 4-6 бар в течение 30 сек |
Особое внимание следует уделить гидравлическим испытаниям. Микропоры в литье, невидимые глазу, могут стать причиной попадания антифриза в масло или камеры сгорания. Опрессовка воздухом или жидкостью под давлением, превышающим рабочее в 1.5 раза, позволяет выявить 99.9% подобных дефектов.
Сертификация продукции должна подтверждать не только безопасность, но и стабильность параметров. Наличие сертификата ISO 9001 у завода-изготовителя говорит о выстроенной системе менеджмента качества, однако для импорта в РФ обязателен сертификат или декларация соответствия техническим регламентам Таможенного союза. Маркировка EAC должна быть нанесена непосредственно на изделие или несъемную упаковку, содержащую информацию о производителе, дате выпуска и основных характеристиках.
Инженерная рекомендация: Запрашивайте фотоотчет с координатно-измерительной машины (КИМ) для выборочных деталей из партии перед отгрузкой. Это единственный объективный способ подтвердить геометрическую точность без личного визита на завод.
Экономическая эффективность и риски при выборе поставщика
Цена изготовления блоков цилиндров варьируется в широких пределах. Дешевые аналоги часто экономят на качестве чугуна (используя лом вместо чушкового чугуна) или пропускают этап старения. Это приводит к тому, что экономия в 15-20% на закупке оборачивается потерями в 200-300% на гарантийных заменах и репутационных издержках.
Мы наблюдали случаи, когда использование некачественных блоков приводило к разрушению шеек коленчатого вала из-за смещения осей. Замена одного блока влечет за собой переборку всего двигателя: замену поршневой группы, вкладышей, прокладок, а часто и головки блока цилиндров. Поэтому профессиональные участники рынка, такие как ООО Вэньчжоу Синьтао, делают ставку на комплексные поставки. В их ассортименте, помимо блоков, присутствуют масляные насосы, комплекты клапанов (K7M, K4M), коромысла, шатуны и форсунки. Это позволяет закупщику получить полностью совместимый комплект для капитального ремонта («короткий блок» или «длинный блок» в сборе), минимизируя риски несовместимости деталей от разных производителей.
Продукция компании адаптирована под популярные модели двигателей, включая K7M/K7J, K4M, G15, G4JS, G4ED, что закрывает потребности большинства сервисов, работающих с автомобилями Renault, Nissan, Hyundai и Kia. Высокая надежность и соответствие оригинальным спецификациям делают такие запчасти конкурентоспособными на рынке РФ и СНГ.
Как минимизировать риски при заказе?
Чтобы избежать проблем, следуйте чек-листу при выборе партнера:
- Проверка референс-листа: Запросите контакты действующих клиентов в вашем регионе.
- Аудит производственных мощностей: наличие собственных литейных линий и парков ЧПУ предпочтительнее посреднических схем.
- Гарантийные условия: Четко прописанные сроки гарантии (обычно 6-12 месяцев) и процедура возврата брака.
- Техническая поддержка: Возможность получения чертежей и 3D-моделей для верификации размеров до начала производства.
Заключение: стратегия надежного снабжения
Изготовление блоков цилиндров на заказ — это высокотехнологичный процесс, требующий глубокого понимания металлургии, механики и логистики. Успех зависит от выбора поставщика, способного обеспечить не только низкую цену, но и стабильное качество, подтвержденное сертификатами и реальными тестами. Интеграция с такими партнерами, как ООО Вэньчжоу Синьтао Детали для мототехники, позволяет получить доступ к широкому спектру качественных компонентов для двигателей, сократив время простоя автомобилей и увеличив прибыль сервисных центров.
Не позволяйте качеству запчастей становиться слабым звеном вашего бизнеса. Инвестиции в проверенные технологии и надежные цепочки поставок окупаются долгосрочной лояльностью клиентов и отсутствием рекламаций.
Готовы обсудить технические требования вашей партии?
Запросите коммерческое предложение, технические паспорта на блоки цилиндров для двигателей K4M/G4ED и образцы продукции. Наши инженеры помогут подобрать оптимальную конфигурацию поставки с учетом ваших сроков и бюджета.
Связаться с отделом продаж и получить консультацию инженера

-


-
-
-


-


Публичный счет
